


Moffa tad-Djar tal-plastik tal-blower
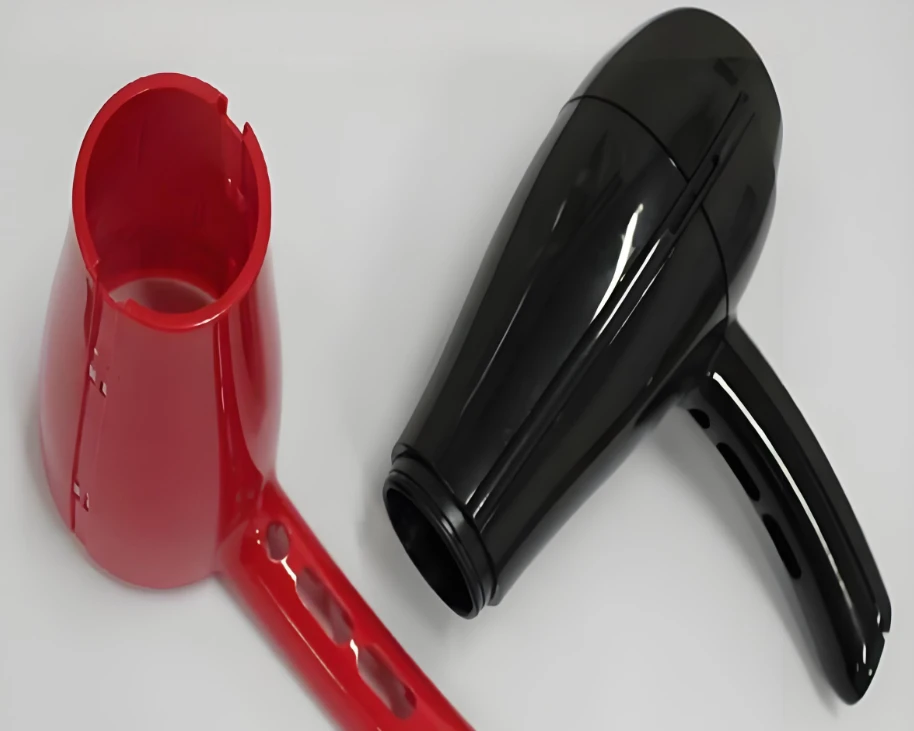
L-akkomodazzjoni tal-plastik ta 'hair dryer, bħala l-komponent protettiv u estetiku tal-qalba tal-apparat kollu, hija responsabbli għas-salvagwardja tal-mutur intern, il-wajer tat-tisħin, u komponenti ta' preċiżjoni oħra. Jeħtieġ ukoll li tqis il-kumdità taż-żamma, ir-reżistenza għat-temperatura għolja-, u...
- Kunsinna Mgħaġġla
- Assigurazzjoni tal-Kwalità
- Servizz tal-Klijent 24/7
Introduzzjoni tal-Prodott
L-akkomodazzjoni tal-plastik ta 'hair dryer, bħala l-komponent protettiv u estetiku tal-qalba tal-apparat kollu, hija responsabbli għas-salvagwardja tal-mutur intern, il-wajer tat-tisħin, u komponenti ta' preċiżjoni oħra. Jeħtieġ ukoll li tqis il-kumdità taż-żamma, ir-reżistenza għat-temperatura għolja-, u n-nisġa estetika, filwaqt li takkomoda strutturi funzjonali bħal daħliet tal-arja u toqob tal-buttuni. Il-kwalità tad-djar tal-plastik tinfluwenza direttament l-esperjenza tal-utent u l-kompetittività tas-suq tal-prodott. Il-produzzjoni ta '-kwalità għolja tad-djar tal-plastik tal-hair dryer hija inseparabbli mill-isforzi kollaborattivi ta' tliet proċessi ewlenin: disinn tal-moffa, manifattura tal-moffa, u molding tal-injezzjoni. Id-disinn tal-moffa jiżgura l-preċiżjoni fis-sors, il-proċessi tal-manifattura jiggarantixxu l-kwalità tal-implimentazzjoni, u l-iffurmar tal-injezzjoni jlesti l-proċess tal-iffurmar. Dawn it-tliet aspetti huma interdipendenti u ħadd ma jista' jkun nieqes.
I. Punti Ewlenin tad-Disinn tal-Moffa tad-Djar tal-Plastic Hair Dryer
Id-disinn tal-moffa huwa l-prerekwiżit ewlieni biex tiġi żgurata l-kwalità tal-qoxra tal-plastik ta 'hair dryer. Għandu jallinja mill-qrib mal-karatteristiċi ewlenin tal-qoxra, li huma "ħfief, forma irregolari, reżistenza għat-temperatura għolja-, u toqob multi-funzjonali". L-enfasi għandha tkun fuq żewġ dimensjonijiet ewlenin: il-kompatibilità tal-materjal u d-disinn strutturali, biex jiġu evitati difetti tal-iffurmar minn qabel u titqiegħed pedament sod għal proċessi u teknoloġiji sussegwenti.
(1) Kompatibilità tal-Materjal
Huwa meħtieġ li jinkiseb tqabbil preċiż bejn il-moffa u l-materjal tal-plastik tal-qoxra. Bħalissa, l-industrija prinċipalment tuża plastiks tal-inġinerija bħal liga tal-PC/ABS, ABS ritardant tal-fjammi-, u najlon rinfurzat. Dawn il-materjali għandhom reżistenza eċċellenti ta 'temperatura għolja-(kapaċi jifilħu temperaturi tax-xogħol ta' 100-120 grad), toughness, riġidità, u fluwidità ta 'l-ipproċessar, u jissodisfaw l-istandard ta' ritardanza tal-fjammi UL 94 V-0. Jistgħu mhux biss jissodisfaw ir-rekwiżiti ta 'temperatura għolja ħdejn l-element tat-tisħin tal-qoxra tal-hair dryer u r-rekwiżiti tas-saħħa strutturali waqt iż-żamma, iżda wkoll jiżguraw il-kwalità tad-dehra u s-sigurtà tal-insulazzjoni.
Matul l-istadju tad-disinn, huwa essenzjali li tiġi kkalkulata b'mod preċiż ir-rata ta 'jinxtorob tal-plastik magħżul (per eżempju, ir-rata ta' jinxtorob ta 'PC/ABS hija 0.5%-0.7%), u tirriserva b'mod raġonevoli l-allowance ta' jinxtorob flimkien mal-proprjetajiet tal-materjal. Dan jista 'effettivament jevita difetti bħal devjazzjoni dimensjonali, deformazzjoni, u marki li jinxtorob wara li l-qoxra tkun iffurmata, u tiżgura li l-qoxra taqbel b'mod preċiż mal-mutur intern, buttuni, u komponenti oħra, u tiggarantixxi ventilazzjoni bla xkiel permezz tal-portijiet tad-dħul tal-arja u tal-egżost.
L-għażla tal-materjal tal-korp tal-moffa għandha tqis kemm il-preċiżjoni kif ukoll il-ħajja tas-servizz: għal produzzjoni ta 'lott medju u żgħir, jista' jintgħażel azzar imwebbes minn qabel P20; għall-produzzjoni tal-massa fuq skala kbira -, l-azzar tax-xogħol sħun H13 huwa rrakkomandat u għandu jiġi nitrurat biex itejjeb b'mod sinifikanti r-reżistenza għall-ilbies tal-kavità u jestendi l-ħajja tas-servizz tal-moffa għal aktar minn 500,000 ċiklu tal-moffa.
(2) Disinn Strutturali
Biex tissodisfa r-rekwiżiti tal-qoxra ta 'barra, bħal "il-manku u l-ġisem huma ffurmati integralment mingħajr marki tal-linja ovvji jew differenzi ta' pass, u l-pożizzjonijiet tat-toqba huma preċiżi", ġew ottimizzati erba 'strutturi tal-qalba, u ġiet organizzata reviżjoni DFM trans-dipartimentali.
1. Linja tal-firda:Evita strettament uċuħ ta' dehra ta' livell A-u jimmaniġġjaw iż-żoni tal-qbid. Uża inserzjoni inklinata / struttura tal-qalba minquxa biex timminimizza l-marki tal-linja, id-differenzi fil-pass, u l-flash, filwaqt li tiżgura kemm id-dehra kif ukoll il-ftuħ u l-għeluq bla xkiel.
2. Hot runner u gate:Uża preferenzjali xtiebi moħbija jew gradi tal-punt, tevita żoni ta 'dehra / qabda. Meta wieħed iqis il-forma irregolari tal-korp b'forma ta 'ark-u manku twil, irranġa b'mod razzjonali n-numru u l-pożizzjoni tal-gradi biex tiżgura mili rapidu u uniformi tat-tidwib, tnaqqas shots qosra u linji tal-weldjatura, u timminimizza l-iskart tal-materjal fil-sprue.
3. Tkessiħ + ejection + venting:Il-kanali tal-ilma li jkessaħ huma rranġati tul il-forma, b'enfasi fuq it-tisħiħ taż-żoni bi ħxuna tal-ħajt irregolari bħall-konnessjoni bejn il-ġisem u l-manku, u l-iżbokk tal-arja. L-ejection tinkiseb permezz ta 'kombinazzjoni ta' labar ta 'l-ejector u pjanċi ta' push, li jiġu evitati uċuħ tad-dehra u toqob funzjonali. Għall-kavitajiet kumplessi, uża valvoli demolding / ritrattabbli minquxa. Il-fond tal-vent huwa 0.02-0.04mm u l-wisa 'hija 4-6mm, imqiegħda b'mod preċiż fit-tarf tal-fluss tat-tidwib.
4. Riżerva għal strutturi funzjonali:Iddisinja b'mod preċiż il-pożizzjonijiet li jiffurmaw it-toqba tas-sejħiet u d-daħla tal-arja biex tiżgura l-eżattezza tat-toqba u truf lixxi, tevita l-ipproċessar sekondarju aktar tard u tnaqqas l-ispejjeż.

II. Proċess ta 'Manifattura ta' Qoxra tal-plastik għal Hair Dryer
Il-manifattura tal-moffa hija l-pass ewlieni fil-konverżjoni tal-pjanijiet tad-disinn f'għodod ta 'produzzjoni. Isegwi l-prinċipji ta '"proċessar preċiż, assemblaġġ standardizzat, u debugging strett", u jqis il-karatteristiċi ta' forom irqaq-ħitan, irregolari, u dettalji multipli, li jikkontrollaw l-eżattezza ta 'kull proċess fi tliet stadji biex jiżguraw il-ħajja u l-iffurmar tal-istabbiltà tal-forom.
(1) Xogħol preparatorju
1. Reviżjoni tat-tpinġijiet tad-disinn + simulazzjoni CAE (Moldflow): Ivverifika l-mili, it-tkessiħ, il-warpage, u ottimizza d-disinji tal-bieb u tal-passaġġi tal-ilma;
2. Akkwist ta 'materjal u -trattament minn qabel: Ipprepara materjali skont l-ispeċifikazzjonijiet, wettaq trattament ta' tkessiħ fuq azzar H13 biex telimina l-istress intern;
3. Għażla ta 'komponenti standard: Agħżel -komponenti standard tad-ditta magħrufa sew għal pinnijiet ta' gwida, pinnijiet ejector, molol, ċrieki tas-siġillar, eċċ., biex jiżguraw interkambjabbiltà u durabilità.
(2) Ipproċessar ta 'preċiżjoni (katina tal-proċess kompluta)
1. Tħin CNC / Makkinar mhux maħdum CNC: Neħħi l-eċċess malajr, u tħalli 0.3–0.5mm għal magni fin;
2. Ipproċessar ta 'makkinar ta' skarigu elettriku (EDM): Ipproċessa kavitajiet kumplessi, kavitajiet fil-fond, slots dojoq, eċċ., Li huma diffiċli biex jilħqu l-għodda, biex tiġi żgurata l-eżattezza tal-kontorn;
3. Qtugħ tal-wajer (qtugħ bil-mod tal-wajer): Ipproċessa partijiet ta '-preċiżjoni għolja bħal sliders u inserzjonijiet, b'kontroll ta' tolleranza ta '±0.005mm;
4. Tħin fin + illustrar: Illustra l-wiċċ tal-kavità għal-livell SPI A2–A1; illustra l-wiċċ tad-dehra għall-finitura tal-mera, u wettaq trattament matte / intaljat fuq uċuħ mhux-dehra kif meħtieġ;
5. Trattament tas-sħana: Trattament tan-nitrur għall-azzar H13, b'ebusija tal-wiċċ ta 'hawn fuq HV900, biex ittejjeb ir-reżistenza għall-ilbies;
6. Ipproċessar tal-komponenti: Ipproċessa u spezzjona b'mod indipendenti komponenti bħal sliders, kolonni ta 'gwida inklinati, mekkaniżmi ta' ejection, eċċ.
III. Proċess tal-iffurmar tal-injezzjoni u trattament ta' wara-
(1) Materja prima -trattament minn qabel
PC/ABS u ABS ritardant tal-fjammi- għandhom jitnixxfu fi 80-85 grad għal 2-4 sigħat, bil-kontenut ta 'umdità kkontrollat taħt 0.02%; najlon rinfurzat jeħtieġ li jitnixxef f'100-110 grad għal aktar minn 4 sigħat biex jipprevjeni l-formazzjoni ta 'bżieżaq u strixxi tal-fidda waqt l-iffurmar.
(2) Kontroll tal-Parametri tal-Proċess Core
|
Kategorija tal-parametru |
Firxa rakkomandata (prinċipalment PC/ABS) |
punt ewlieni tal-kontroll |
|
temperatura |
Kon 230-250 grad; Moffa 70-80 grad; Differenza fit-temperatura Inqas minn jew ugwali għal 5 gradi |
Fjammi-temperatura moffa ABS ritardant: 50-70 grad; tkessiħ konformi biex jissaħħu żoni bi ħxuna tal-ħajt irregolari; magna tat-temperatura tal-moffa kontroll tal-linja magħluqa- |
|
pressjoni |
Pressjoni tal-injezzjoni: 80–120 MPa (ħitan-rqaq)/ 60–80 MPa (ħitan-ħxuna); Pressjoni ta 'żamma: 40-70 MPa (50%-60% tal-pressjoni ta' injezzjoni); Pressjoni ta 'wara: 0.5–1.5 MPa |
Pressjoni eċċessiva x'aktarx tikkawża blow-tarf / stress intern huwa għoli wisq; pressjoni baxxa wisq x'aktarx tirriżulta f'tiri qosra; pressjoni ta 'wara jinibixxi l-arja entrainment. |
|
时间 |
Injetta għal 3-8 sekondi; żomm il-pressjoni għal 10-20 sekonda; kessaħ għal 15-30 sekonda (li jammontaw għal 60% -70% taċ-ċiklu) |
Injezzjoni f'diversi -livelli: Tmigħ bil-mod (30–50mm/s), mili moderat (50–100mm/s), pressjoni ta' żamma bil-mod (20–30mm/s) |
(3) Proċeduri ta' wara-ipproċessar
1. De-burring / Tferrigħ residwu tal-port: Tħin manwali + illustrar mekkaniku biex jiġi evitat grif tal-wiċċ;
2. Eliminazzjoni tal-istress intern: Poġġi f'forn f'80-100 grad għal 2-4 sigħat għall-insulazzjoni, imbagħad kessaħ bil-mod għat-temperatura tal-kamra biex tevita t-tgħawwiġ u l-qsim fl-istadju aktar tard;
3. Spezzjoni u trattament tal-wiċċ: Wara t-tindif, wettaq spezzjoni komprensiva tad-dehra (l-ebda bżieżaq, indentazzjonijiet, grif) u d-dimensjonijiet; kif meħtieġ, wettaq proċessi bħal pittura, electroplating, IMD/INS, eċċ biex ittejjeb in-nisġa tad-dehra u d-durabilità.

IV. Sommarju Ewlieni u Kontromiżuri għal Difetti Komuni
(1) Sommarju Ewlieni
Il-produzzjoni ta '-kwalità għolja tal-kisi tal-plastik tal-hair dryer tinkiseb permezz tas-sinerġija profonda tad-disinn tal-moffa (preċiżjoni doppja ta' materjali u struttura), manifattura preċiża (kontroll ta 'preċiżjoni matul il-proċess kollu), u teknoloġija tal-iffurmar tal-injezzjoni (-magħluq ċirku ta' temperatura / pressjoni / ħin). Matul l-istadju tad-disinn, is-simulazzjoni CAE tintuża biex tidentifika u tevita difetti minn qabel. Matul l-istadju tal-manifattura, il-preċiżjoni tal-ipproċessar u l-assemblaġġ hija kkontrollata b'mod strett. Matul l-istadju tal-iffurmar tal-injezzjoni, il-parametri huma kkontrollati b'mod preċiż u t-tnixxif tal-materja prima u l-ipproċessar ta' wara - jitwettqu kif suppost. It-tliet aspetti huma indispensabbli. L-intrapriżi jeħtieġ li jgħaqqdu r-rekwiżiti tal-lott, il-miri tal-ispiża u l-istandards tal-kwalità, u jottimizzaw kontinwament l-istruttura tal-moffa u l-parametri tal-proċess biex jiksbu vantaġġ fil-kompetizzjoni tas-suq.
(2) Tabella tal-Kontromiżuri ta' Difetti Rapidi
|
tip ta' difett |
kawża primarja |
kontromiżura |
|
Ċikatriċi / Dents |
Ħxuna tal-ħajt irregolari, żamma tal-pressjoni insuffiċjenti, u tkessiħ irregolari |
Ottimizza l-ħxuna tal-ħajt, iżżid il-pressjoni/ħin taż-żamma, u ttejjeb it-tkessiħ konformi taż-żona tal-ħitan-ħoxna. |
|
marka tal-weldjatura |
Pożizzjoni mhux xierqa tal-bieb, temperatura baxxa tat-tidwib, u sistema fqira tal-egżost |
Aġġusta l-bieb, żid it-temperatura tal-materjal, u żid kanal tal-egżost (fond 0.02–0.04mm) |
|
tirqim |
Forza tal-ikklampjar insuffiċjenti, preċiżjoni baxxa tal-wiċċ tal-firda, u pressjoni ta 'injezzjoni eċċessiva |
Żid il-forza tal-ikklampjar, itħan il-wiċċ tal-firda, u naqqas il-pressjoni tal-injezzjoni u t-temperatura tal-materjal |
|
deformazzjoni tal-bukkjar |
Tkessiħ irregolari u stress intern għoli |
Ottimizza l-passaġġ tal-ilma, testendi l-ħin tat-tkessiħ, u żid il-proċess ta 'ttemprar |

It-tags Popolari: moffa tad-djar tal-plastik tal-blower, manifatturi tal-moffa tad-djar tal-plastik tal-blower taċ-Ċina, fabbrika


